 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
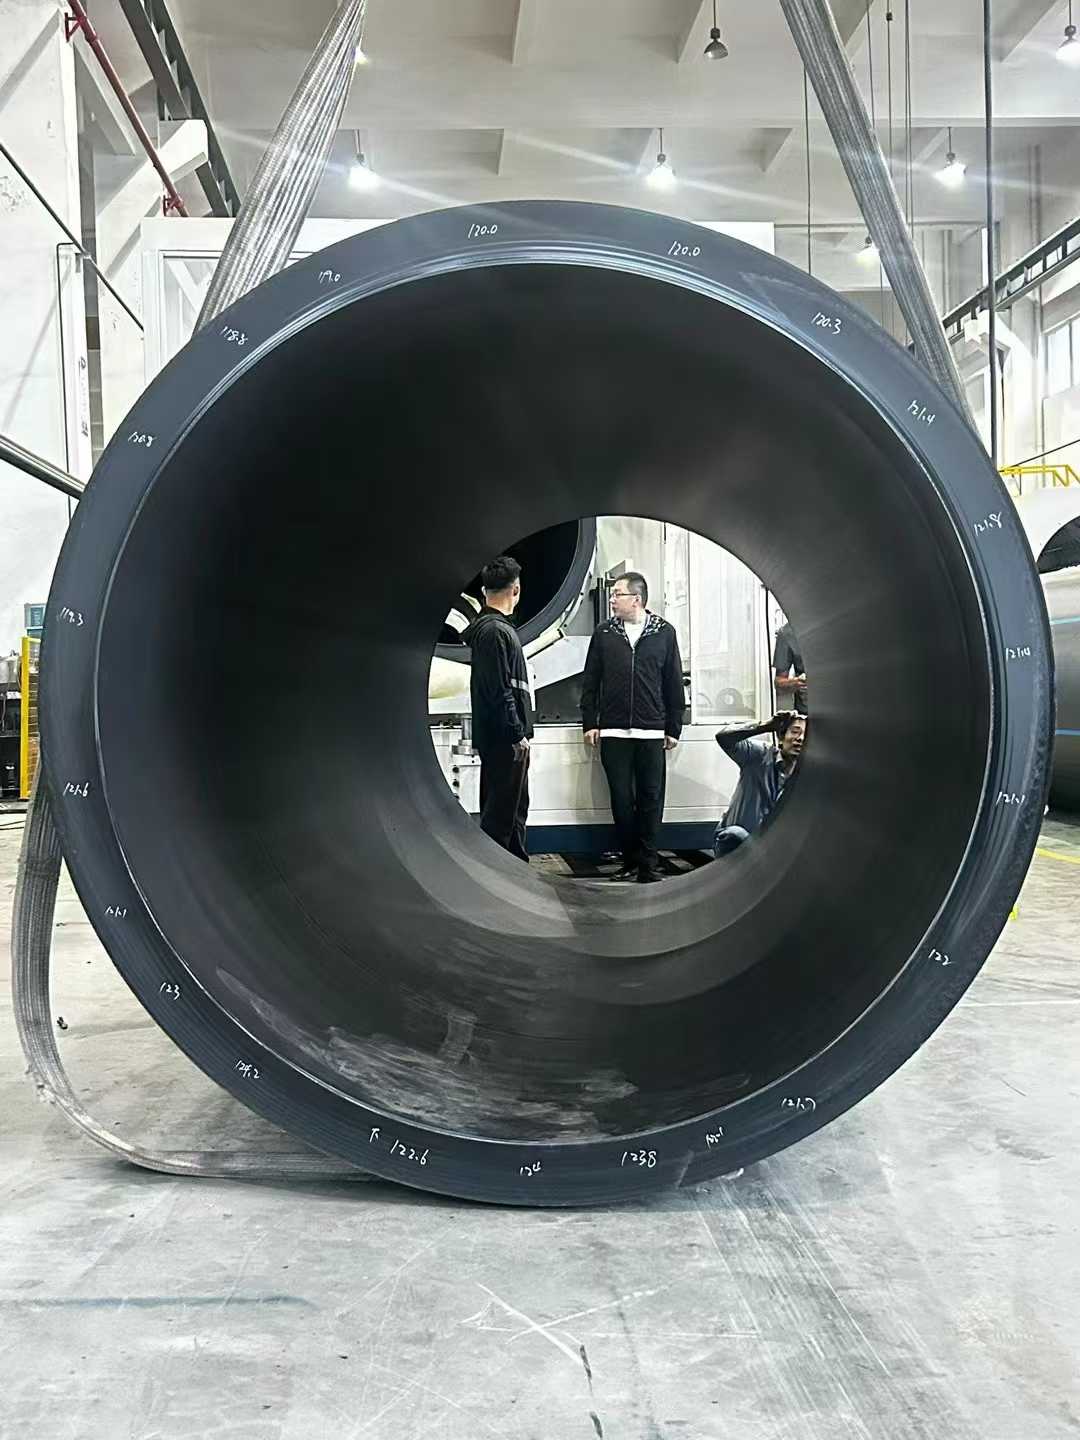
2000mm سے اوپر بڑے قطر کے ساتھ PE پائپ
ننگبو فانگلی ٹیکنالوجی کمپنی لمیٹڈایک ہےمکینیکل سامان بنانے والاکے 30 سال سے زیادہ کے تجربات کے ساتھپلاسٹک پائپ اخراج کا سامان، نئے ماحولیاتی تحفظ اور نئے مواد کا سامان۔ اس کے قیام کے بعد سے فانگلی کو صارف کے مطالبات کی بنیاد پر تیار کیا گیا ہے۔ مسلسل بہتری کے ذریعے، بنیادی ٹیکنالوجی پر آزاد R&D اور جدید ٹیکنالوجی اور دیگر ذرائع کے ہضم اور جذب کے ذریعے، ہم نے ترقی کی ہے۔پیویسی پائپ اخراج لائن, PP-R پائپ اخراج لائن,پیئ پانی کی فراہمی / گیس پائپ اخراج لائن، جسے چینی وزارت تعمیرات نے درآمد شدہ مصنوعات کو تبدیل کرنے کی سفارش کی تھی۔ ہم نے "صوبہ زی جیانگ میں فرسٹ کلاس برانڈ" کا خطاب حاصل کیا ہے۔
بڑھتی ہوئی شہری کاری اور موسمیاتی تبدیلی کے بڑھتے ہوئے اثرات کا مطلب یہ ہے کہ میٹھے پانی کی فراہمی اور گندے پانی کا علاج تیزی سے اہم ہوتا جا رہا ہے۔ توقع ہے کہ یہ مطالبہ برقرار رہے گا اور شدت اختیار کرے گی۔ سالوں کے دوران، پانی کے انتظام میں پلاسٹک کے پائپوں کی کارکردگی میں مواد کی اصلاح، آلات کی ٹیکنالوجی میں ترقی، اور مینوفیکچرنگ کے طریقوں سے بہتری آئی ہے۔ بڑے پانی کی ترسیل کے حجم کی ضرورت کی وجہ سے، بڑے پائپ قطر کی ضرورت مسلسل بڑھ رہی ہے۔
PE پائپوں میں متعدد کامیاب ایپلی کیشنز اور پروموشن کیسز مختلف شعبوں جیسے پانی کی فراہمی اور نکاسی آب، گیس، زراعت، اور جوہری توانائی میں ہیں۔ خاص طور پر حالیہ برسوں میں، نیوکلیئر پاور ایپلی کیشنز کے لیے وقف بڑے قطر، موٹی دیواروں والے PE پائپوں کے میدان میں متعدد کامیابیاں حاصل کی گئی ہیں، جو صنعت کو سب سے آگے رکھتے ہیں۔
بڑے قطر کے پائپ بنانے میں درپیش چیلنجز کو کیسے حل کیا جانا چاہئے؟ بڑے قطر کے پائپوں کی تیاری میں سازوسامان کی کون سی ٹیکنالوجیز اور عمل کے بہاؤ شامل ہیں؟ بڑے قطر کے پائپوں کے لیے مستقبل کے ڈیزائن کے رجحانات اور چیلنجز کیا ہیں؟ آج، ہم "پی ای پائپ 2 میٹر اور اس سے اوپر قطر میں شروع ہونے والے آلات اور پیداواری ٹیکنالوجی کے کلیدی نکات" متعارف کراتے ہیں۔
I. آلات کی ترتیب اور ڈیبگنگ
1. ایکسٹروڈر کا انتخاب اور پیرامیٹرز
1.1 اعلی ٹارک کا استعمال کریں۔سنگل سکرو extruderلمبائی سے قطر کے تناسب ≥ 40:1 اور 120 ملی میٹر کے اسکرو قطر کے ساتھ یکساں پگھلنے والے پلاسٹیفیکیشن اور اعلی کارکردگی کو یقینی بنانے کے لیے۔ یکساں میٹریل پلاسٹیفیکیشن اور کم درجہ حرارت پگھلنے کے اخراج کی ضمانت دیتے ہوئے اعلی پیداوار حاصل کی جانی چاہئے۔
1.2 پگھلنے والے درجہ حرارت کے اتار چڑھاو کی وجہ سے پائپ کی دیوار کی موٹائی کے تغیرات سے بچنے کے لیے، ایک بین الاقوامی برانڈ سے PLC کنٹرول سسٹم کو ترتیب دیں، جس میں درجہ حرارت کنٹرول کی درستگی ±0.5°C کے اندر ہونی چاہیے۔
2. ڈائی اور کیلیبریشن سسٹم
2.1 درست درجہ حرارت کو ایڈجسٹ کرنے کے لیے ڈائی کو ایک سرپل ڈھانچہ (جعلی الائے اسٹیل + کروم چڑھانا) کو اپنانا چاہیے، جس کے کور میں زون شدہ الیکٹرک ہیٹنگ ہو۔ بڑے حجم کے ساتھ مر جاتا ہے، طویل سرپل ڈھانچے پگھلنے والے درجہ حرارت کو مزید مستحکم کرنے کے لیے سرپل کے بہاؤ کے چینلز اور ہوا/تیل کو ٹھنڈا کرنے والے ڈھانچے سے لیس ہوتے ہیں۔
2.2 کیلیبریٹر آستین اور ڈائی ہیڈ کے درمیان فاصلہ مختصر ہونے کے لیے ایڈجسٹ کیا جانا چاہیے (عام طور پر ≤ 5cm)، اور پائپ پر سطح کی لہروں یا نالیوں کو کم کرنے کے لیے ویکیوم کیلیبریشن ٹینک میں پانی کا دباؤ متوازن ہونا چاہیے۔
2.3۔ ایک پگھلنے والے کولر/ایکسچینجر کو ایکسٹروڈر اور ڈائی کے درمیان کنفیگر کیا جانا چاہیے، جو پگھلنے والے درجہ حرارت کو نمایاں طور پر کم کرنے، HDPE مواد کے گھٹنے پر قابو پانے، اور پائپ کی دیوار کی یکساں موٹائی کو یقینی بنانے کے قابل ہو۔

II پری سٹارٹ اپ تیاری
1. خام مال کی پری ٹریٹمنٹ
وقف شدہ PE100 یا اس سے زیادہ گریڈ ہائی ڈینسٹی پولیتھیلین (HDPE) رال استعمال کریں۔ ماسٹر بیچ کو مکس کرتے وقت، پگھلنے یا انحطاط کو روکنے کے لیے اسے نمی کی مقدار ≤ 0.01% تک خشک کریں۔ مثال کے طور پر، گریڈ JHMGC100LST۔
2. آلات پری ہیٹنگ اور ڈیبگنگ
2.1 ڈائی ہیڈ ہیٹنگ مراحل میں کی جانی چاہیے: ابتدائی آغاز کے لیے، 5-6 گھنٹے (220 ° C پر) پہلے سے گرم کریں؛ ڈائی کو تبدیل کرتے وقت، ڈائی کی یکساں ہیٹنگ کو یقینی بنانے کے لیے 4-5 گھنٹے پہلے سے گرم کریں۔
2.2 کیلیبریٹر واٹر آستین کو انسٹال کرنے کے بعد، پائپ سنکی یا ناہموار دیوار کی موٹائی سے بچنے کے لیے لیول اور گیپ (غلطی ≤ 0.2 ملی میٹر) کو ایڈجسٹ کرنے کے لیے فیلر گیج کا استعمال کریں۔
III عمل پیرامیٹر کنٹرول
1. درجہ حرارت اور دباؤ
1.1 خام مال کے میلٹ فلو انڈیکس کے مطابق ایکسٹروڈر کے ٹمپریچر زونز سیٹ کریں: زون 1: 160-170 °C، زون 2: 180-190°C، ڈائی ہیڈ زون: 200-210°C۔ پگھلنے والے دباؤ کو 15-25 MPa کے درمیان مستحکم کیا جانا چاہئے۔
1.2 ڈائی میں بہت زیادہ بنیادی درجہ حرارت (> 220 ° C) ایک کھردری اندرونی دیوار کی طرف لے جائے گا؛ گرمی کی منتقلی کے تیل کی گردش کے نظام کے ذریعے عین مطابق کنٹرول کی ضرورت ہے۔
2. کولنگ اور ہال آف
2.1 ویکیوم کیلیبریشن ٹینک میں پانی کے درجہ حرارت کو 10-20 ° C کے درمیان کنٹرول کریں۔ اسپرے کولنگ ٹینک (درجہ حرارت کا فرق ≤ 10 ° C) میں اسٹیجڈ کولنگ کا استعمال کریں تاکہ اچانک ٹھنڈک کی وجہ سے ہونے والے تناؤ کے ٹوٹنے سے بچ سکیں۔
2.2 نکالنے کی رفتار (غلطی ≤ 0.5%) کے ساتھ ہاول آف اسپیڈ کو سنکرونائز کریں۔ پائپ کی یکساں اسٹریچنگ کو یقینی بنانے کے لیے کیٹرپلر ہول آف کی کرشن فورس ≥ 5 ٹن ہونی چاہیے۔
چہارم کوالٹی کنٹرول اور ٹربل شوٹنگ
1. سطحی نقائص کو دور کرنا
1.1 کھردری سطح: کیلیبریٹر آستین میں بند پانی کے چینلز یا غیر مساوی پانی کے دباؤ کی جانچ کریں۔ نوزلز کو صاف کریں اور توازن حاصل کرنے کے لیے بہاؤ کی شرح کو ایڈجسٹ کریں۔
1.2 نالی/لہریں: مرنے والے ہونٹوں سے نجاست کو صاف کریں۔ ویکیوم کیلیبریشن ٹینک میں منفی دباؤ کو ایڈجسٹ کریں (-0.05 ~ -0.08 MPa)؛ اگر ضروری ہو تو اسکرین پیک کو تبدیل کریں۔
2. جہتی درستگی کو یقینی بنانا
ہر 30 منٹ میں پائپ کے بیرونی قطر (رواداری ±0.5%) اور دیوار کی موٹائی (رواداری ±5%) کی پیمائش کریں۔ اگر قدریں معیارات سے تجاوز کرتی ہیں، تو ڈائی گیپ یا ہول آف سپیڈ کو ایڈجسٹ کریں۔
3. ناہموار موٹائی، ساگنگ، اور اوولٹی مسائل کے حل
3.1 ناہموار موٹائی کا مسئلہ
3.1.1 ڈائی کیلیبریشن اور ایڈجسٹمنٹ
A. ڈائی انسٹالیشن کے دوران، ڈائی ہونٹ اور مینڈریل کے درمیان سخت ارتکاز کو یقینی بنائیں۔ بولٹ کو قدم بہ قدم گھڑی کی سمت سے سخت کریں، پھر انہیں ایک موڑ سے ڈھیلا کریں تاکہ مقامی تناؤ کی وجہ سے پیدا ہونے والے سنکی پن سے بچا جا سکے۔
B. ڈائی پیریفری کے ارد گرد دیوار کی موٹائی ایڈجسٹمنٹ بولٹس کو ایڈجسٹ کریں۔ ہر ایڈجسٹمنٹ کے بعد، انحراف والے علاقوں کی فوری شناخت کے لیے تیل کے قلم سے پائپ کی بیرونی سطح پر سمت کو نشان زد کریں۔
C. ڈائی ہونٹ کے اندر 0.5-1 سینٹی میٹر کے اندر جلے ہوئے مواد کے ذخائر کو باقاعدگی سے صاف کریں تاکہ نجاست کو پگھلنے کے بہاؤ میں مداخلت سے روکا جا سکے۔
3.1.2 پروسیس پیرامیٹر آپٹیمائزیشن
A. 15-25 MPa کے درمیان ایکسٹروڈر پگھلنے والے دباؤ کو کنٹرول کریں۔ اخراج کی شرح (غلطی ≤ 0.5%) کے ساتھ ہول آف سپیڈ کو ہم آہنگ کریں تاکہ دیوار کی موٹائی میں تغیرات پیدا کرنے والے متواتر اتار چڑھاؤ سے بچ سکیں۔
B. کیلیبریٹر آستین اور ڈائی ہونٹ کے درمیان فاصلہ ≤ 5 سینٹی میٹر تک ایڈجسٹ کریں۔ یکساں ٹھنڈک کو یقینی بنانے کے لیے سپرے کولنگ ٹینک میں نوزل کے زاویوں اور پانی کے خارج ہونے والے دباؤ کو متوازن رکھیں۔
3.1.3 اصل وقت کا پتہ لگانا اور درست کرنا
A. کولنگ واٹر ٹینک سے پہلے نمونے کاٹ لیں۔ سوراخ کرنے والی مشین کے ساتھ ملٹی پوائنٹ کا پتہ لگانے کا طریقہ استعمال کریں (مثلاً 8 نکاتی طریقہ)، اور ڈائی گیپ کو ایڈجسٹ کرنے میں مدد کے لیے ورنیئر کیلیپر استعمال کریں۔
B. ریئل ٹائم بیرونی قطر کی نگرانی کے لیے ایک لیزر ڈائی میٹر گیج کو مربوط کریں، اسے ایک خودکار فیڈ بیک سسٹم سے جوڑ کر ہول آف اسپیڈ یا ڈائی گیپ اوپننگ کو درست کریں۔
3.2 Sagging (Melt Sag) مسئلہ
3.2.1 درجہ حرارت اور کولنگ کنٹرول
A. پگھلنے والے درجہ حرارت کو کم کریں (روایتی عمل سے 10-15 ° C کم)۔ ڈائی کور درجہ حرارت کو ≤ 220 ° C پر مستحکم کرنے کے لیے حرارت کی منتقلی کے تیل کی گردش کا نظام استعمال کریں۔
B. سپرے کولنگ ٹینک (≤ 10°C) میں درجہ حرارت کے فرق کا مرحلہ وار کنٹرول نافذ کریں۔ ویکیوم کیلیبریشن ٹینک میں منفی دباؤ کو -0.05 ~ -0.08 MPa تک بڑھائیں تاکہ پگھلنے کو تیز کریں۔
3.2.2 آلات اور عمل میں بہتری
A. فلو چینل کے ڈیزائن کو بہتر بنانے، پگھلنے کی سپورٹ کو بڑھانے اور مقامی گرنے سے بچنے کے لیے اسپائرل ڈسٹری بیوٹر ڈائی کا استعمال کریں۔
B. کیلیبریٹر آستین کے پانی کے خارج ہونے والے دباؤ کو ایڈجسٹ کریں (غلطی ≤ 5%)۔ کولنگ کے وقت کو بڑھانے کے لیے ہول آف اسپیڈ کو ریٹیڈ ویلیو کے 50% سے کم کر دیں۔
3.3 اوولٹی ایشو
3.3.1 کشش ثقل کا معاوضہ اور کیلیبریشن آپٹیمائزیشن
A. ملٹی پوائنٹ کریکشن رولرس انسٹال کریں (ہر 2 میٹر پر ایک سیٹ)۔ رولر پریشر کو ایڈجسٹ کرنے اور پائپ پر قوتوں کو متوازن کرنے کے لیے ہائیڈرولک پریشر کا استعمال کریں۔
B. کیلیبریٹر آستین کے پانی کے خارج ہونے والے دباؤ کو ایڈجسٹ کریں (غلطی ≤ 5%)۔ گول پن کو یقینی بنانے کے لیے ویکیوم کیلیبریشن ٹینک سے یکساں سکشن کے ساتھ ہم آہنگی پیدا کریں۔
3.3.2 عمل پیرامیٹر ایڈجسٹمنٹ
A. مینڈریل (غلطی ±2 ° C) پر زونڈ ہیٹنگ کو لاگو کریں تاکہ غیر مساوی پگھل سکڑنے سے بیضوی پن کا سبب بنے۔
B. کیلیبریٹر کی آستین، سپورٹ پلیٹس، یا سیلنگ رِنگز سے نجاستوں کا معائنہ کریں اور صاف کریں تاکہ مقامی سطح پر غیر مساوی مزاحمت سے بچا جا سکے جس کی وجہ سے خرابی ہو۔
اگر آپ کو مزید معلومات کی ضرورت ہے،ننگبو فانگلی ٹیکنالوجی کمپنی لمیٹڈتفصیلی انکوائری کے لیے رابطہ کرنے پر آپ کا خیرمقدم کرتے ہیں، ہم آپ کو پیشہ ورانہ تکنیکی رہنمائی یا سامان کی خریداری کی تجاویز فراہم کریں گے۔
انکوائری بھیجیں۔
X
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے ، سائٹ ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لئے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کا استعمال کرکے ، آپ کوکیز کے ہمارے استعمال سے اتفاق کرتے ہیں۔
رازداری کی پالیسی